
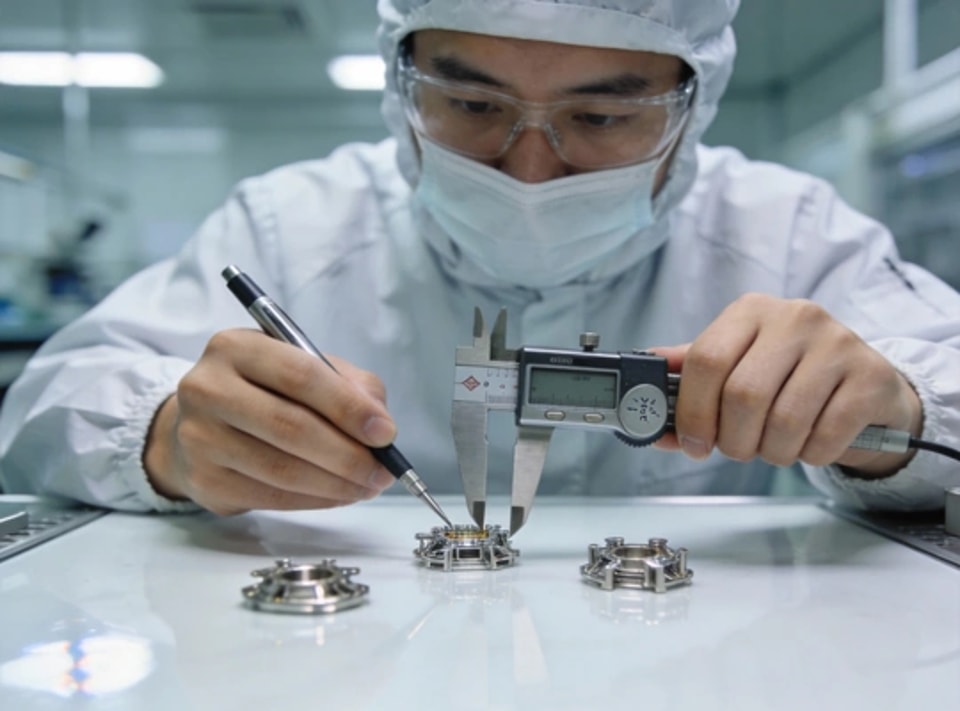
经过严格的 12 个月准备和审核,Templates29 欣然宣布成功通过 AS9100D 认证。该认证由 TÜV Rheinland 执行审核,是国际公认的航空航天行业质量管理标准。认证范围航空航天级铝合金、钛合金及镍合金的 CNC 加工结构件和发动机部件的五轴复杂曲面加工按照 AS9102 标准进行首件检验(FAI)从原材料到成品部件的全程材料追溯加大质量投入为满足认证要求,Templates29 投入 250 万美元建设全新的质量基础设施,包括:蔡司 Contura G2 三坐标测量机,配备 VAST XTR gold 扫描测头专用航空航天洁净室检验区(十万级)升级 ERP 系统,实现批次级追溯,并符合 ITAR 数据处理要求为全部 45 名生产人员提供全面培训“AS9100D 认证体现了我们对精密制造最高质量标准的承诺。这一里程碑让 Templates29 能够自信地为一级和二级航空航天供应商提供服务。”——Templates29 质量总监

Templates29新增三台DMG Mori DMU 65 monoBLOCK五轴联动加工中心,进一步提升精密加工能力,可生产以往需要多次装夹加工的复杂航空航天及医疗零部件。新增加工能力五轴联动:可对叶轮、涡轮叶片及自由曲面进行完整轮廓加工高速主轴:20,000 RPM HSK-A63主轴,适用于铝合金和钛合金精加工自动化:集成Erowa Robot Compact 80托盘系统,可实现72小时无人化运行精度:在650×520×475 mm全行程范围内,体积精度已认证加工材料铝合金:6061-T6、7075-T6、2024-T3钛合金:Ti-6Al-4V(5级)、CP 2级镍基合金:Inconel 718、Inconel 625不锈钢:17-4PH、15-5PH、316L应用案例早期项目包括卫星结构支架(7075-T6,±0.015 mm)、医疗植入物导板(Ti-6Al-4V,Ra 0.4μm)和涡轮增压器压气机叶轮(Inconel 718),充分展现了新型五轴加工单元的灵活性与精度。
Templates29 宣布全新 10,000 平方米智能制造工厂正式启用。该项目投资 1,500 万美元,打造新一代生产能力并引进工业 4.0 技术。工厂亮点配备 48 台 CNC 加工中心,其中包括 12 台全新五轴机床(DMG Mori、Mazak)采用AGV车队和立体仓储塔实现物料自动搬运通过每台设备上的物联网传感器实时监控生产集中式刀具管理系统,支持RFID刀具追踪和自动预调可持续发展举措安装500 kW屋顶太阳能系统,满足35%的能源需求冷却液闭环回收系统可减少60%的用水量生产车间全面采用带有人体感应传感器的LED照明切屑回收计划将98%的金属废料回收再熔炼产能提升新厂房将年产能提升一倍,达到500万件以上,并为汽车、航空航天和医疗器械客户设立专用生产单元。预计于2026年第二季度全面投产。
Templates29宣布,东芝Toshiba DC2000J-GS 2000吨冷室压铸机已安装并投入调试,显著提升大型铝合金结构件的生产能力,服务汽车和电信行业。设备规格锁模力:2,000吨,可支持最高3,200 cm²的投影面积压射重量:每个周期最多可处理 25 kg 铝材压板尺寸:1,600×1,400 mm,适用于大型壳体和结构铸件周期时间:优化周期为 45–90 秒,并支持实时工艺监控一体化生产单元ABB 六轴机器人,用于取件、淬火及向切边压力机上料Buhler 切边压力机,自动去除飞边X 射线检测工位,用于检测气孔(ASTM E505 2 级)光谱仪,用于实时验证合金成分目标应用领域这条 2000T 生产线专为电动汽车电池托盘壳体、5G 宏基站机箱及汽车结构横梁而配置,适用于采用 A380 和 A356-T6 合金、对薄壁完整性和高机械性能有要求的产品。

选择合适的铝合金,对于实现 CNC 加工零部件的最佳性能、可加工性和成本效益至关重要。本技术指南将比较最常用的铝合金牌号及其理想应用场景。铝合金对比6061-T6(主力通用型)抗拉强度:310 MPa,屈服强度 276 MPa可加工性:极佳——切屑成形良好,刀具磨损极小可焊性:极佳——重新时效处理后,热影响区仍可保持 60% 的强度适用场景:结构支架、外壳、工装夹具、通用机加工零件成本指数:1.0×(基准)7075-T6(高强度型)抗拉强度:572 MPa,屈服强度 503 MPa可加工性:很好——需使用锋利刀具并确保装夹刚性可焊性:较差——不建议用于焊接组件适用场景:航空航天结构、高应力零件、钢材的轻量化替代方案成本指数:1.8×(相较于 6061)2024-T3(抗疲劳型)抗拉强度:483 MPa,屈服强度 345 MPa可加工性:良好——略具磨蚀性,建议使用硬质合金刀具可焊性:较差——通常采用铆接或机械紧固适用场景:飞机蒙皮、疲劳性能要求严苛的结构件、机身部件成本指数:1.5×(相较于 6061)选型决策矩阵要求6061-T67075-T62024-T35052-H32强度中等高高低耐腐蚀性良好一般一般极佳可焊性极佳较差较差极佳阳极氧化性能极佳良好一般良好成本低高中等低DFM 设计建议除非特定性能要求需要采用其他材料,否则默认指定 6061-T6采用 7075 时,壁厚应至少为 2 mm,以避免加工过程中发生变形要求采用 T6 状态以获得最高强度;应力消除板材则选用 T651,以尽量减少翘曲尽早考虑阳极氧化的适配性——2024 铝合金进行装饰性阳极氧化时容易出现颜色不均
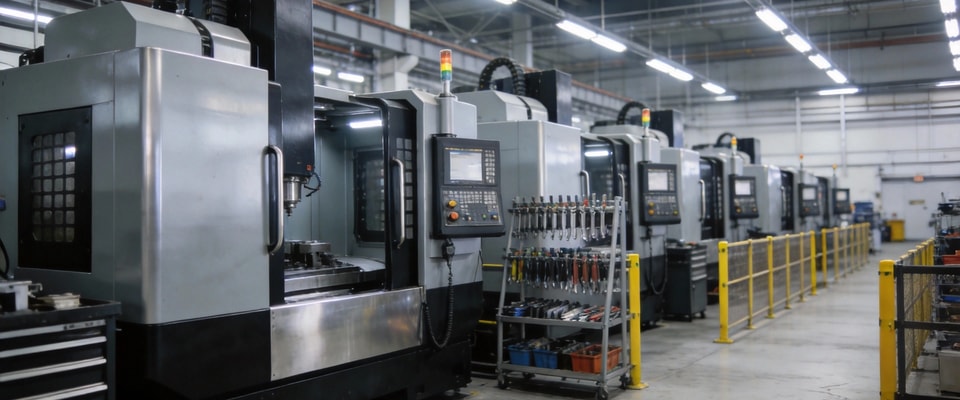
随着汽车、电子、医疗和工业领域的 OEM 加速推进回流与近岸外包战略,全球制造业格局正在经历根本性转变。本文分析这一趋势背后的驱动因素及其对 B2B 零部件供应商的影响。推动制造业回流的关键因素1. 供应链韧性后疫情时代的经验:78% 的 OEM 表示正在增加国内供应商多元化配置地缘政治不确定性促使企业采用“中国+1”和“中国+2”采购策略库存持有成本上升,使更短的供应链在经济上更具吸引力2. 总拥有成本(TCO)海外劳动力成本不断上涨,精密零部件的成本差距已缩小至 8%–15%运费趋于稳定,但仍是 2019 年基准水平的 2.3 倍质量相关成本(报废、返工、质保)在离岸采购中通常高出 15%–20%3. 政府激励措施《芯片与科学法案》和《通胀削减法案》推动制造业投资承诺超过 2,000 亿美元先进制造工艺可享受 20% 的研发税收抵免回流工厂的资本设备可享受加速折旧对供应商的影响把握制造业回流需求的零部件供应商,询价(RFQ)业务量增长了 25%–40%,其中 CNC 加工、压铸和机电装配领域尤为突出。具备 AS9100D、IATF 16949 和 ISO 13485 认证的供应商最受青睐。
表面粗糙度是精密制造中最常被指定、却也最容易被误解的参数之一。本实用指南将说明表面粗糙度标准、测量方法,以及常见加工工艺可达到的数值。关键参数Ra(算术平均偏差):最常指定的参数——轮廓偏离中线的平均值。计算简单且通用,但可能无法反映周期性表面纹理。Rz(轮廓最大高度平均值):在取样长度内,五个最高峰谷高度的平均值。与 Ra 相比,它对偶发的深划痕或凸峰更敏感。Rmax(最大粗糙度):单个最大峰谷高度。对于密封面和轴承孔等必须考虑最差情况的部位,这一参数至关重要。加工工艺能力对照表工艺Ra 范围(μm)典型 Ra 值说明粗车3.2-12.56.3机加工表面,硬质合金刀片精车0.8-3.21.6小进给量,锋利刀片粗铣3.2-12.56.3面铣刀,硬质合金精铣0.8-3.21.6球头刀或修光刃刀片外圆磨削0.1-0.80.4精密磨削轴颈平面磨削0.2-1.60.8平面基准面研磨0.025-0.40.1密封面、量块抛光0.012-0.10.05镜面、光学级表面成本影响表面粗糙度每提升一个等级,加工成本大致翻倍。从 Ra 3.2 降至 Ra 1.6,成本增加 15%–20%;从 Ra 1.6 降至 Ra 0.8,成本增加 25%–35%;从 Ra 0.8 降至 Ra 0.4,由于需要磨削,成本增加 40%–60%。建议为每个表面指定可接受的最粗糙度,以优化零件成本。工程图表面粗糙度标注规范依据 ISO 1302,以微米(μm)为单位标注 Ra;或依据 ASME Y14.36,以微英寸(μin)为单位标注。仅在关键表面标注表面粗糙度符号;非关键表面默认按加工状态处理。当 Rz 对密封面等表面至关重要时,应同时标注 Ra 和 Rz,以免产生歧义。圆柱形零件应注明测量方向(圆周方向或轴向)。
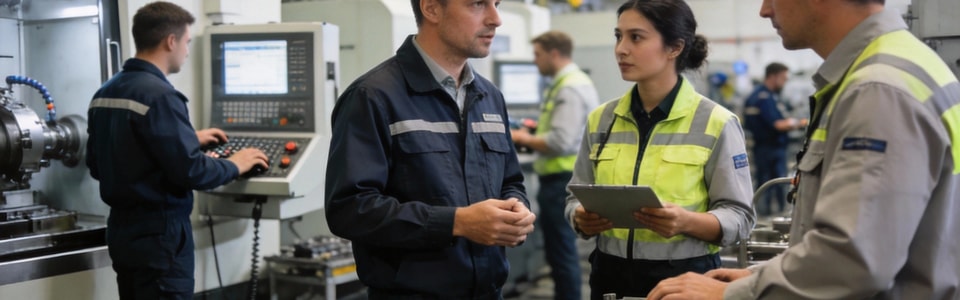
工业 4.0 已不再只是一个概念,而是生产现实。本文探讨物联网传感器、数字孪生技术和 AI 驱动的分析如何推动 CNC 加工从被动响应转向预测性运维,在质量、效率和成本方面带来可量化的提升。联网 CNC 机床振动监测:主轴上的加速度计可提前 15 分钟检测到刀具磨损特征,并触发自动换刀热补偿:实时温度传感器会调整轴的位置,在连续生产 8 小时期间保持 ±2μm 的精度功耗:通过监测电流并与切削力关联分析,可针对不同材料与刀具组合确定最佳进给速度和切削速度数字孪生的优势虚拟调试:新零件加工程序可在接触实际材料前进行仿真,并全面检测碰撞,使首件废品率降低 85%工艺优化:仿真可识别刀具路径中的低效环节,平均缩短 12%–18% 的加工周期预测性维护:通过部件寿命模型,可提前 4–6 周预测轴承、滚珠丝杠和导轨防护罩的更换需求投资回报分析指标物联网应用前物联网应用后改善幅度设备综合效率(OEE)62%81%+19 个百分点废品率3.2%0.8%-75%非计划停机时间180 小时/年32 小时/年-82%刀具成本每年 42 万美元每年 31 万美元-26%Templates29 于 2025 年在整个 CNC 设备群中实施了物联网监控,14 个月内收回投资,并为 AI 驱动的自主加工优化奠定了基础。